
3.6.3.1 Interventi di bonifica degli ambienti di lavoro
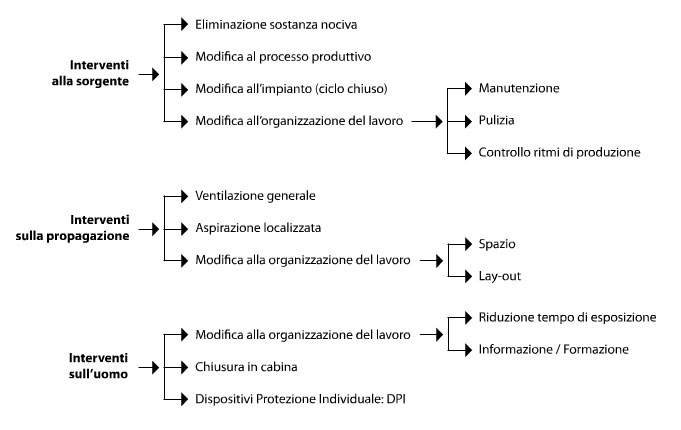
Eliminazione della sostanza nociva
È la soluzione più sicura per bonificare l’ambiente di lavoro. Ciò garantisce non solo l’eliminazione del rischio per i lavoratori (eliminazione della condizione di pericolo), ma anche ad esempio la completa sicurezza per gli utilizzatori del prodotto finito e risolve il problema dello smaltimento dei rifiuti inquinanti.
Esempi:
- eliminazione di coloranti derivati delle ammine aromatiche, utilizzate nelle tintorie, vernici, etc.;
- eliminazione del benzolo, sostanza cancerogena, da vernici e collanti;
- eliminazione della sabbia nelle terre di fonderia, sostituendola con olivina, etc.
Modifica al processo produttivo
Le modifiche al ciclo produttivo sono a volte difficili in quanto inusuali e per nulla scontate.
Altre volte coinvolgono modifiche all’organizzazione del lavoro e quindi costringono a rivedere processi produttivi, modifiche al lay-out, cambiamenti di comportamenti e relazioni. Tuttavia a volte risolvono alla radice il problema e le soluzioni trovate, possono risultare anche economiche in tempi brevi.
Esempi:
- lavorazioni a umido anziché a secco per ridurre la polvere (esistono in commercio tensioattivi appositamente studiati per migliorare il potere di umidificazione, penetrazione e diffusione dell’acqua nei materiali polverosi; è sufficiente inumidire il materiale all’1%);
- utilizzo di coloranti in pasta anziché in polvere;
- perfezionamento della forma in fonderia per evitare la sbavatura a mano sul pezzo di fusione, etc.
Introduzione del ciclo chiuso
L’introduzione del ciclo chiuso, con sistemi meccanizzati e controllabili a distanza, è sempre possibile anche se i costi, soprattutto per lavorazioni a ciclo discontinuo, possono essere elevati.
Il ciclo chiuso è comunque l’unica tecnica accettabile per garantire la salute dei lavoratori quando sia necessario lavorare sostanze cancerogene.
Infatti per le concentrazioni di sostanze cancerogene nell’aria non esiste un livello accettabile, in quanto anche se presenti in concentrazioni bassissime possono essere assorbite dall’organismo in dosi sufficienti a causare il cancro.
La sicurezza può essere data solo dalla loro completa assenza.
Manutenzione
La manutenzione deve essere programmata secondo scadenze dettate dalle istruzioni del fabbricante per ogni macchina e deve seguire una logica di intervento di natura preventiva e non a guasto avvenuto in modo da garantire maggiormente la sicurezza degli operatori.
Esempi:
- tenuta di guarnizioni, flange, scatole a labirinto, ecc.;
- sostituzione di parti corrose, usurate, bucate, ecc.;
- efficienza dei sistemi di sicurezza, di controllo, di regolazione, etc.
Pulizia
La pulizia costante ed efficace rimuove le polveri dagli ambienti ed evita che vengano rimesse in circolazione.
La pulizia con periodicità definita deve far parte della programmazione della attività manutentiva.
Esempi:
- eliminazione della polvere sedimentata che può sollevarsi e disperdersi nuovamente nell’aria;
- eliminazione di stracci, materiali sparsi, contenitori aperti, che possono emanare gas e vapori
Una fonte rilevante di polverosità negli ambienti di lavoro è data dall’aria compressa usata per la pulizia delle macchine.
Il suo uso deve essere assolutamente evitato. La pulizia dei pavimenti e degli impianti deve essere fatta con aspirapolvere industriali carrellabili o con bocche di aspirazione collegate con impianti di aspirazione già esistenti.
Controllo dei ritmi di produzione
In particolare è importante non superare i livelli di produzione per cui gli impianti sono stati progettati e costruiti, oltre ai quali la nocività e i rischi aumentano enormemente.
Ad esempio velocità e temperatura nei forni a tunnel; livello di riempimento di forni ad arco nelle acciaierie, riempimento di reattori nell’industria chimica, etc.
Aspirazione localizzata e ventilazione generale
Nel caso questi impianti siano realizzati correttamente possono contribuire a migliorare notevolmente l’ambiente, soprattutto l’aspirazione localizzata.
Hanno il vantaggio di poter essere adottati in qualsiasi situazione, anche su impianti già esistenti con costi relativamente modesti.
È importante progettare e collocare in maniera adeguata questi impianti per ottenere un risultato efficace.
Spazio
Lo spazio deve essere il più ampio possibile. In particolare non aggiungere nuove macchine in un reparto esistente progettato per un numero di macchine minore.
Il soffitto deve essere il più alto possibile, soprattutto in lavorazioni con sviluppo di calore, per permettere all’aria calda e inquinata di salire e disperdersi in alto.
Lay-out
Tenere separate le lavorazioni più inquinanti per evitare che rechino danno ai lavoratori addetti ad altre lavorazioni.
Esempi:
- separare la zona forno dalla colata nelle acciaierie
- isolare il reparto verniciatura nelle metalmeccaniche, ecc.
Riduzione dei tempi di esposizione
Esempi:
- introduzione di pause.
Chiusura dei lavoratori in cabine di controllo
Le cabine devono essere realizzate ponendo grande attenzione alle condizioni di comfort per i lavoratori (visibilità, posizione di lavoro, ventilazione, condizioni microclimatiche, ecc.) per ridurre il disagio dovuto alla situazione innaturale di isolamento fisico e psichico.
Le cabine sono impiegate con successo in grandi impianti dove è impossibile chiudere le macchine.
Ad esempio posti di comando e controllo in vetrerie, acciaierie, sale prova motori, gru, forni, ecc.
Dispositivi di protezione individuale
La sola adozione di Dispositivi di Protezione Individuale (DPI) non può essere considerata una bonifica, perché non migliora l’ambiente di lavoro adattandolo alle esigenze di salute dei lavoratori, ma, al contrario, interviene sul lavoratore cercando di adattare l’uomo all’ambiente.
L’uso dei DPI può essere utile per limitare danni immediati ai lavoratori mentre si attuano altre misure di prevenzione che riducono l’inquinamento ambientale.