
SCHIACCIAMENTO DEGLI ARTI SUPERIORI TRA LE DUE PARTI DELLO STAMPO
Per l’utilizzo in sicurezza delle presse idrauliche, la protezione della area di lavorazione (pressatura) può essere ottenuta con:
- Stampi chiusi, che impediscono per forma, dimensione e collocazione di raggiungere le parti pericolose (vedi 2.2.4 Distanze di sicurezza) progettati e costruiti per essere intrinsecamente sicuri.
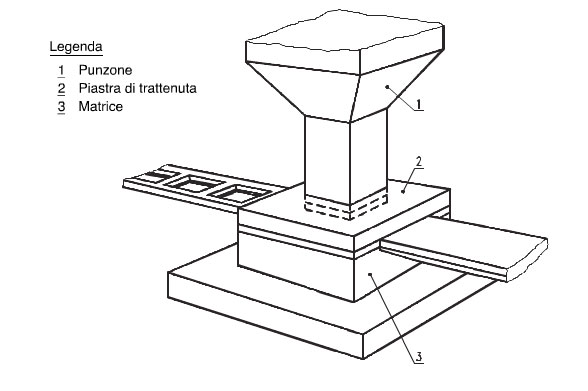
La segregazione può essere ottenuta realizzando la piastra di trattenuta della lamiera, che è fissata alla matrice, di spessore sufficiente da impedire che il punzone ne esca.
Le feritoie per l’ingresso e l’uscita del materiale non devono consentire per forma, dimensione e collocazione di raggiungere l’organo pericoloso (vedi 2.2.4 Distanze di sicurezza).
- Ripari fissi a segregazione totale (vedi Ripari fissi in 2.2.3.2) posizionati in modo tale da impedire il raggiungimento della parte pericolosa.
- Ripari mobili interbloccati (vedi Ripari mobili in 2.2.3.2) con o senza bloccaggio del riparo (vedi Ripari mobili interbloccati con bloccaggio del riparo in 2.2.3.2) che impediscano il raggiungimento della zona pericolosa durante le fasi pericolose di chiusura e riapertura dello stampo. Durante la fase di riapertura dello stampo, a condizione che non vi siano elementi di pericolo, è consentito che all’apertura del riparo il moto del punzone prosegua fino al raggiungimento della posizione di massima apertura dello stampo.
- Qual’ora durante la fase di riapertura dello stampo vi siano elementi di pericolo è necessario che sia garantito l’arresto della slitta portastampo nel più breve tempo possibile all’atto dell’apertura del riparo.
- Barriere immateriali posizionate verticalmente. Questo dispositivo di sicurezza posto davanti alla zona pericolosa realizza unarea protetta. L’attraversamento della barriera durante la lavorazione causa l’arresto immediato della macchina, la sua liberazione non comanda direttamente l’avviamento. Durante la fase di risalita, a condizione che non vi siano elementi di pericolo, è consentito che all’attraversamento della barriera il moto del punzone prosegua fino al raggiungimento della posizione di massima apertura dello stampo (accesso anticipato).
- Comando a due mani da mantenere azionato durante tutta la durata della corsa di chiusura dello stampo; durante la fase di riapertura, a condizione che non vi siano elementi di pericolo, è consentito che, al rilascio del comando, il moto del punzone prosegua fino al raggiungimento della posizione di massima apertura dello stampo (accesso anticipato).
SCHIACCIAMENTO A CAUSA DI CADUTE PER GRAVITÀ DURANTE LA PRODUZIONE
Quando è necessario introdursi anche solo in parte tra gli elementi mobili superiore ed inferiore della pressa, durante la produzione la macchina deve essere dotata di un dispositivo che assicuri la trattenuta della parte mobile superiore.
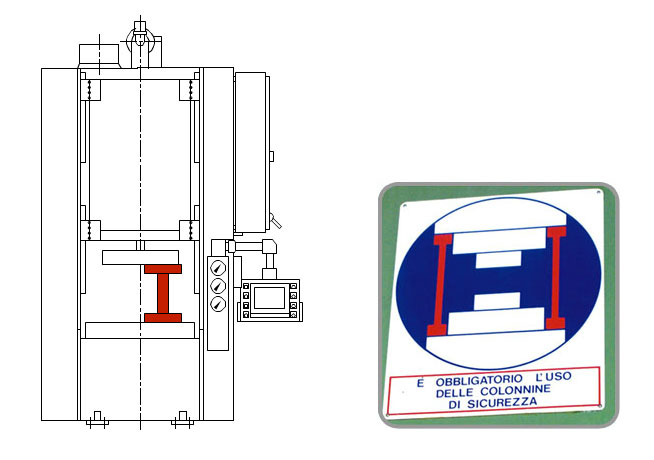
SCHIACCIAMENTO A CAUSA DI CADUTE PER GRAVITÀ DURANTE IL CAMBIO STAMPO, LA MANUTENZIONE, LA RIPARAZIONE
Durante le fasi di cambio stampo, manutenzione o comunque quando è necessario introdursi anche solo in parte tra gli elementi mobili superiore ed inferiore della pressa, deve essere inserito un dispositivo meccanico di trattenuta (ad es: blocco meccanico, puntone anche interbloccato al comando della pressa) che impedisca fisicamente la discesa dell’elemento mobile superiore.
SCHIACCIAMENTO DURANTE LE FASI DI MESSA A PUNTO STAMPO E REGOLAZIONE CORSA
Durante le fasi di messa a punto dello stampo o di regolazione della corsa qualora non sia possibile utilizzare le protezioni attive durante il normale ciclo produttivo deve essere utilizzata una modalità di sicurezza che prevede la velocità lenta di chiusura (< 10 mm/s) abbinata ad un dispositivo di comando ad azione mantenuta. La selezione di questa modalità operativa prevede l’uso di un selettore modale a chiave (vedi 2.2.6.5 Selettore modale di funzionamento).
Con la pressa in modalità di velocità lenta devono essere attivi solo dispositivi di comando ad azione mantenuta. La selezione di una velocità maggiore di 10 mm/s deve simultaneamente attivare uno degli altri sistemi di sicurezza previsti in alternativa.
La combinazione delle misure di protezione sopra descritte deve proteggere tutte le persone esposte, e cioè quelle che possono accedere alla zona pericolosa durante le attività di funzionamento, messa a punto, manutenzione, pulizia e ispezione della macchina.