9.3.3 Protezione per la saldatura e procedimenti similari
Il procedimento di saldatura permette la giunzione permanente di componenti solidi, quali metallo ma anche vetro e plastica, con continuità del materiale nella zona in cui viene effettuata, con o senza apporto di altro materiale. La saldatura più comune viene effettuata su componenti metallici e si basa sulla fusione localizzata del materiale, con apporto di calore o per pressione.
Si parla di:
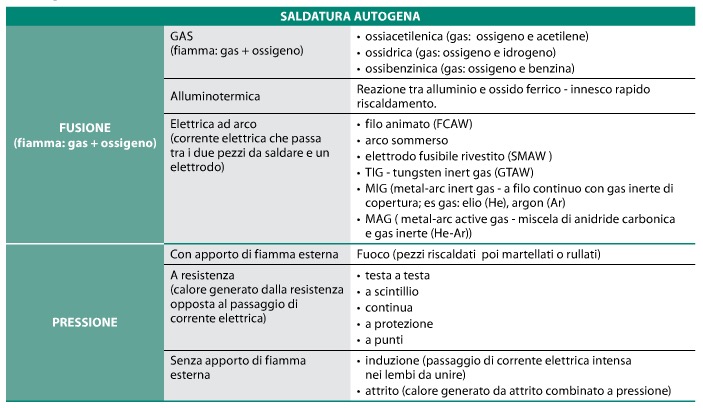
- saldatura autogena: non c’è apporto di materiale o il materiale utilizzato per saldare è lo stesso delle parti che devono essere unite (metallo base); i materiali sono compatibili tra loro (rame-rame, ferro-ferro, ecc.);
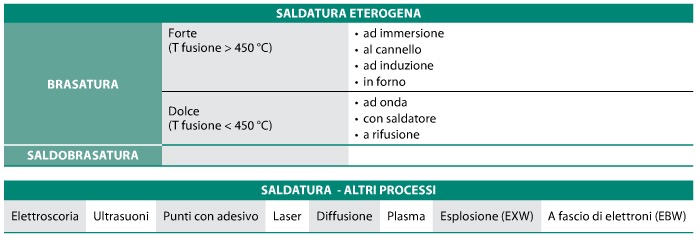
- saldatura eterogena o brasatura: il materiale denominato “materiale di apporto” è di tipo diverso da quello delle parti che devono essere unite; è possibile saldare materiali tra loro incompatibili (ottone-inox, ferro-rame, ecc.);
- altri processi di saldature: unione di pezzi con o senza materiale di apporto.
(vedi Tipologie di saldatura).
Le tecniche di saldatura non sono tutte analoghe: alcune sono meno pericolose perché espongono a minor calore e/o anche a minor schizzi, altre sono più pericolose perché si raggiungono temperature alte e/o si producono maggiori quantitativi di schizzi.
Ogni tipo di saldatura necessita procedimenti diversi e macchinari specifici (vedi Tabella 6 in 9.3.3.1 – Criteri di selezione relativa a condizioni ambientali).
Un procedimento generico che si può tuttavia descrivere si può suddividere nelle seguenti fasi:
- preparazione dei “lembi” del giunto che devono essere uniti;
- riscaldamento del giunto, a temperature diverse secondo il processo, con:
- raggiungimento della temperatura di fusione se successiva unione del giunto ad altro materiale omogeneo (saldatura autogena);
- raggiungimento della temperatura al di sotto di quella di fusione del materiale del giunto con fusione del “materiale di apporto” se saldatura eterogena.
Il calore necessario per saldare si ottiene con sistemi diversi:
- una fiamma prodotta dalla combustione di un gas con aria o ossigeno;
- una resistenza elettrica, con passaggio di corrente elettrica attraverso i pezzi da saldare;
- laser ad alta potenza o altri sistemi per avere energia non da fiamma.
L’operatore quindi deve essere protetto dalle ustioni causate dal metallo caldo o rovente e dal possibile breve contatto con fiamme e radiazioni ultraviolette. È quindi necessario un abbigliamento in pelle o in tessuto, cui non rimangano attaccate gli spruzzi di saldatura o le porzioni di metallo rovente, idoneo ad essere indossato continuativamente anche per periodi lunghi, fino a 8 ore, a temperatura ambiente.
L’abbigliamento può essere costituito da elementi singoli quali giacca, pantalone, grembiule o tuta di protezione.
Il rumore, la presenza di campi magnetici e di correnti elettriche di elavata intensità costituiscono, insieme ai fumi di saldatura, altre fonte di rischio. Nei fumi possono essere infatti presenti vari componenti, quali:
- gas quali ossidi di azoto, acido fluoridrico, monossido e di ossido di carbonio, fluoro gas, ecc., prodotti dalla combustione dell’aria con eventuali impurezze organiche;
- ossidi e metalli presenti nel materiale da saldare, nel “materiale di apporto”, nelle parti degli elettrodi (es.: cadmio, zinco, nichel, rame, manganese, cromo, ferro, argento).
È quindi possibile che il particolato sospeso, cioè le sostanze sospese in aria, sia costituito da particelle di varie dimensioni sia allo stato gassoso sia solido (polveri respirabili, inalabili, nanoparticelle e particelle ultrafini).
In ambito lavorativo sono effettuati procedimenti che comportano tipi e livelli di rischio simili a quelli della saldatura, per esempio il taglio con cannello, che, quindi, necessitano delle stesse protezione utilizzate nella saldatura stessa.
Le operazioni di saldatura e di taglio sono possibili sorgenti di innesco di esplosione (vedi appendice 3 “Linee Guida Commissione 99-92 CEE”).
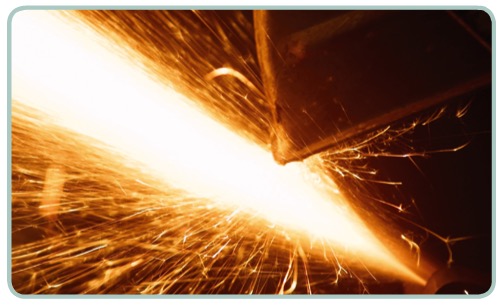
Si evidenzia che nella saldatura ad arco, autogena, utilizzata per assemblare grossi pezzi metallici o con spessore superiore a 1,5 mm come ad esempio grossi lavori di decorazione di ferro battuto, ma anche per riparare pezzi in ghisa, si raggiungono temperature molto elevate, almeno 3000 °C.
È quindi necessario adottare coperture di protezione quali tende, strisce e schermi trasparenti al fine di proteggere le persone sia dagli spruzzi della saldatura che dalle emissioni pericolose emesse dall’arco stesso. Queste coperture devono essere chiaramente e permanentemente marcate, con lettere di almeno 10 mm di altezza, riportante il numero della norma UNI 1598:2004, il mese a anno di fabbricazione, il marchio, e devono essere accompagnate da informazioni conformi a quanto riportate nel paragrafo 9.6 (vedi 9.6 “Informazioni fornite dal fabbricante”).
In particolare, le istruzioni d’uso e manutenzione, le modalità di pulitura e immagazzinaggio, la distanza minima di utilizzazione, le caratteristiche di impiego, l’efficacia della protezione e i campi di applicazione. Nel caso di difetti devono essere riparati o sostituiti.
Ovviamente tali dispositivi di protezione collettiva non sostituiscono i filtri di saldatura.
Tipologie di saldatura